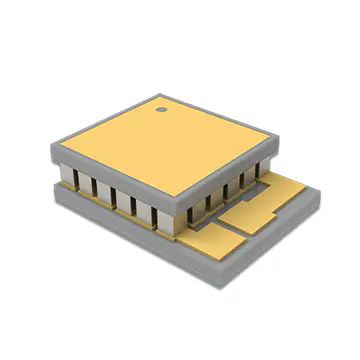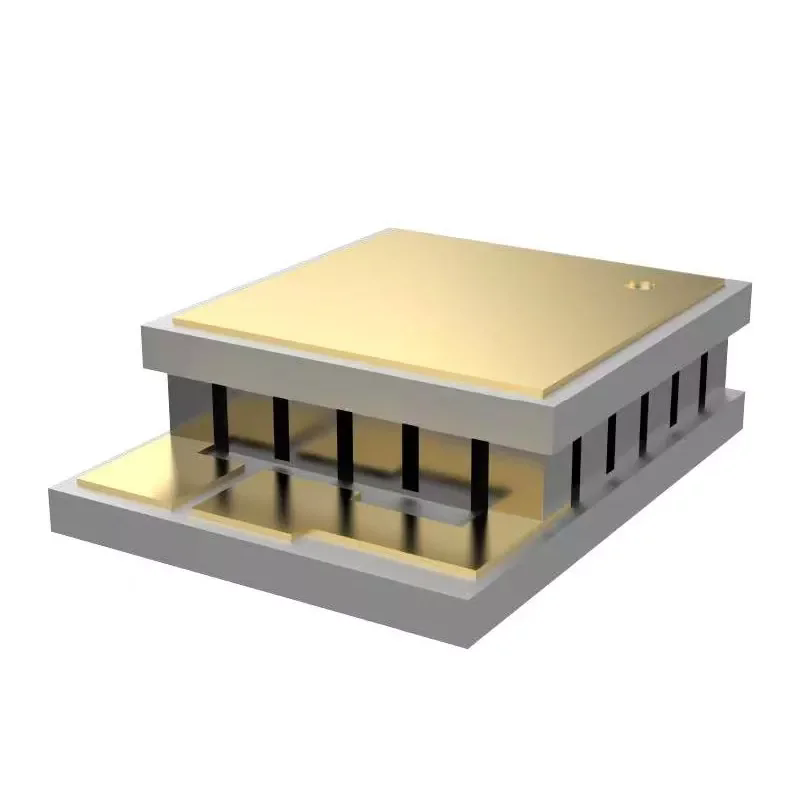
Аннотация:Термоэлектрлік салқындату технологиясы микроэлектроникада, оптикалық байланыста және медициналық құрылғыларда жылуды басқару үшін таптырмас болды. Дегенмен, кез келген TEC модулінің өнімділік шегі оның материалымен анықталады. Бұл мақала неге екенін қарастырадыЭкструдталған термоэлектрлік материалдаролар тығыз құрылымды микроқұрылымына, механикалық беріктігіне және 0,2 мм-ге дейін жоңқа қалыңдығын қолдаудың маңызды қабілетіне назар аудара отырып, әдеттегі аймақтық балқыту құймаларына жоғары балама ретінде пайда болды. Өндіріс процестерінің салыстырмалы талдауы, механикалық қасиет деректері және қолданбалы жағдайларды зерттеу арқылы талқылау экструзия технологиясы термоэлектрлік тиімділік пен механикалық беріктік арасындағы ұзақ уақыт арасындағы айырбастауды қалай жүргізетінін көрсетеді.
- Экструдталған термоэлектрлік материалдардың аймақтық балқыту баламаларынан айырмашылығы неде?
- Экструзия процесі тығыз құрылымды құрылымды қалай жасайды?
- Неліктен механикалық қасиеттер TEC модулінің минималды өлшемін анықтайды
- 0,2 мм шегі: ультра жұқа чиптерді өндіруді қосу
- Экструдталған термоэлектрлік материалдарды қажет ететін қолданбалар
- Құймадан модульге дейін: өндірістік мүмкіндік және сапаны бақылау
- Жиі қойылатын сұрақтар
Экструдталған термоэлектрлік материалдардың аймақтық балқыту баламаларынан айырмашылығы неде?
Экструзия мен аймақтық балқыту арасындағы таңдау тек өндірістік артықшылық мәселесі емес. Ол термоэлектрлік салқындатқыштар үшін барлық төменгі ағынды өндіру жұмыс процесін анықтайды - құймалардың вафлиге қалай кесілгенінен бастап, бұл пластиналардың қаншалықты жұқа ұнтақталуына дейін, қаншасы сынықсыз текшелерді кесу сатысынан аман өтетініне дейін.
Аймақтық балқыту ұзақ уақыт бойы жоғары тазалықтағы Bi₂Te₃ негізіндегі монокристалдарды алудың эталоны болды. Бағытталған қатаю процесі дәндерді өсу осі бойымен туралайды, бұл тасымалдаушылардың тамаша қозғалғыштығын қамтамасыз етеді. Дегенмен, дәл осы теңестіру құрылымдық осалдықты тудырады. Bi₂Te₃ кристалдары базальды жазықтық бойымен оңай бөлінеді, яғни кесу, жұқарту және жинау кезінде материал сынуға және қабаттасуға бейім болады, әсіресе мақсатты қалыңдығы 0,5 мм-ден төмен түссе.
Экструзияны өңдеу түбегейлі басқа жолмен жүреді. Механикалық легірленген немесе алдын ала престелген ұнтақтардан бастап, материалды жоғары температурада матрица арқылы итермелеп, қатты пластикалық деформацияға ұшыратады. Бұл деформация материалды жай ғана пішіндемейді; ол ішкі астық архитектурасын қалпына келтіреді. Нәтиже - басқарылатын кристаллографиялық құрылымы бар тығыз, ұсақ түйіршікті дене — ол Bi₂Te₃ анизотропты тасымалдау артықшылықтарын сақтай отырып, механикалық тұтастықты айтарлықтай жақсартады.
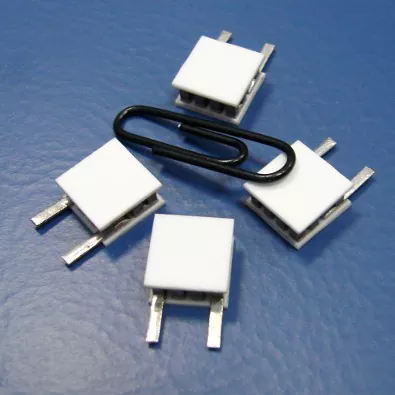
Практикалық салдары маңызды. Аймақта балқытылған құймалар аяқтарының биіктігі 1,0–1,5 мм стандартты TEC модульдерінде қолайлы өнімділік бере алатын болса, экструзиямен өндірілген материалдар бұрын практикалық болмаған модуль архитектурасына есік ашады: аяқтарының биіктігі 0,2 мм болатын микро-ТЭК, көп сатылы каскадтар, әр өлшемді өлшемді және әр элемент бойынша салқын шешімді талап етеді. фотонды құрылғыларға арналған.
Экструзия процесі тығыз құрылымды құрылымды қалай жасайды?
Экструзия кезіндегі микроқұрылымдық трансформацияны түсіну бұл материалдардың төменгі өңдеу кезінде неге басқаша әрекет ететінін түсіну үшін өте маңызды. Механизм динамикалық қайта кристалдануға негізделген - материал әлі деформацияға ұшыраған кезде дәндер ядроланып, жаңадан өсетін процесс.
Пластикалық деформация арқылы дәнді тазарту
Ыстық экструзия кезінде дайындама матрицадан өткенде қарқынды ығысу кернеуін бастан кешіреді. Бұл штамм энергиясы динамикалық қайта кристалдануды қоздырады, бастапқы өрескел астық құрылымын тазартылған, тең осьті немесе сәл ұзартылған астық торымен ауыстырады. Ыстық экструзия арқылы дайындалған p-типті Bi₂Te₃ негізіндегі қосылыстардағы зерттеулер экструзия жылдамдығы қайта кристалдану мен дәннің өсуі арасындағы тепе-теңдікті тікелей басқаратынын көрсетті. 1,0 мм/мин бақыланатын жылдамдықта төменгі бұрышты астық шекараларының жоғары тығыздығымен бірге 1,53 мкм-ге дейінгі ұсақ түйіршіктердің орташа өлшемдеріне қол жеткізуге болады.
Бұл төмен бұрыштық шекаралар маңызды. Заряд тасымалдаушыларды шашыратып, электр өткізгіштігін төмендететін жоғары бұрышты шекаралардан айырмашылығы, төмен бұрышты шекаралар тасымалдаушының қозғалғыштығын сақтайды, сонымен бірге фонондардың шашырауына ықпал етеді, осылайша тордың жылу өткізгіштігін басады. Бұл қос функция экструдталған материалдарға айтарлықтай механикалық беріктікке ие бола отырып, термоэлектрлік өнімділікті аймақта балқытылған аналогтармен бәсекеге қабілетті ұстауға мүмкіндік береді.
Текстураны бақылау және анизотропияны басқару
Bi₂Te₃ - қабатты материал және оның термоэлектрлік қасиеттері күшті анизотропты. Жазықтықтағы бағыт (с осіне перпендикуляр) көлденең жазықтық бағытқа қарағанда тасымалдаушының мобильділігін әлдеқайда жоғары көрсетеді. Экструзияны өңдеу бұл анизотропияны с-осьін экструзия бағыты бойынша теңестіру арқылы пайдаланады, бұл талшық құрылымы деп аталатын нәрсені жасайды.
Текстура дәрежесі 0-ден (кездейсоқ) 1-ге дейін (мінсіз тураланған) диапазонды құрайтын F бағдар коэффициентімен сандық түрде анықталады. Экструзия температурасы мен жылдамдығын мұқият бақылау арқылы p-типті материалдарда 0,28–0,41 F мәндеріне қол жеткізілді. n-типті Bi₂Te₃ үшін экструзия бағытын бастапқы жазықтықтағы текстурамен теңестіру текстура дәрежесін кем дегенде екі есе арттырып, бөлме температурасындағы тасымалдағыштың 263 см²V⁻¹s⁻¹ қозғалғыштығын және 47,3 мкВтсм⁻¹¹К-ге жуық қуат коэффициентін беретіні көрсетілген.
Ішкі құрылымдарды салыстыру
| Салыстыру элементі | Экструдталған Bi₂Te₃-Sb₂Te₃ материалдары | Дәстүрлі аймақтық балқыту материалдары |
|---|---|---|
| Ішкі құрылым | Тығыз текстуралы құрылым | Бағытты кристалдық құрылым |
| Механикалық өңдеу | Кесу және жұқарту кезінде жоғары қарсылық | Бөлінумен байланысты ақауларға сезімтал |
| Жұқа чипті өндіру | 0,2 мм жұқа TEC компоненттерін қолдайды | Өте жұқа өңдеу үшін қиынырақ |
| Материалдық консистенциясы | Бақыланатын текстураның біркелкілігі | Кристалл өсу жағдайларына байланысты |
| Қолданбалар | Micro TEC, көп сатылы TEC, дәл салқындату | Кәдімгі TEC қолданбалары |
Неліктен механикалық қасиеттер TEC модулінің минималды өлшемін анықтайды
Термоэлектрлік салқындатқыш дизайнында қарапайым қатынас модульдің қаншалықты кішкентай болатынын басқарады: аяқтың минималды биіктігі материалдың механикалық беріктігімен шектеледі. Көлденең қима ауданы үшін тым жұқа термоэлектрлік аяқ дәнекерлеу, кесу немесе термиялық цикл кезінде сынуы мүмкін. Бұл теориялық алаңдаушылық емес - бұл TEC миниатюризациясындағы негізгі кедергі.
Экструзия процесі осы шектеуді тікелей шешеді. Дәннің өлшемін тазарту және жоғары тығыздықтағы дислокацияларды енгізу арқылы экструзия аймақта балқытылған материалмен салыстырғанда қысу және ығысу беріктігін айтарлықтай арттырады.
N-түрі және P-түрі механикалық қасиет профильдері
| Механикалық қасиет | N-типті материал | P-түрінің материалы |
|---|---|---|
| Қысу күші (МПа) | 54.0 | 66.0 |
| Ығысу күші (МПа) | 16.0 | 21.0 |
| Жас модулі (GPa) | 47.0 | 42.0 |
| Пуассон қатынасы | 0.30 | 0.30 |
Бұл мәндер әдетте жұқа чипті өңдеу үшін талап етілетіннен айтарлықтай маржаны білдіреді. Контекст үшін ыстық экструдталған p-типті Bi₂Te₃ негізіндегі қосылыстар экструзия жағдайларына байланысты қысу күші 189–226 МПа және иілу беріктігі 126–139 МПа жетеді. Бұл жақсартылған қасиеттер 100 × 100 × 200 мкм3 өлшемдері бар микробөлшектерді сынусыз кесуге мүмкіндік береді.
Жылулық циклдің сенімділігі
Механикалық беріктік сонымен қатар термиялық цикл кезінде ұзақ мерзімді сенімділікті басқарады. TEC модулі жұмыс істегенде, термоэлектрлік аяқтар қайталанатын қыздыру және салқындату циклдарын бастан кешіреді. Астық шекаралары микрожарықтар ядроланып, таралатын әлсіз нүктелер ретінде әрекет етеді. Экструзия арқылы алынған ұсақ түйіршікті, тығыз байланыстырылған құрылым термиялық кернеулерді аймақта балқытылған материалдың ыдырауға бейім кристалдық құрылымына қарағанда біркелкі таратады, циклдік шаршауға төзімділікті арттырады.
0,2 мм шегі: ультра жұқа чиптерді өндіруді қосу
Термоэлектрлік материалды қалыңдығы 0,2 мм-ге дейін өңдеу мүмкіндігі тек өндірістің қызығушылығы ғана емес, ол ықшам салқындату құрылғыларының жаңа буынының артындағы мүмкіндік беретін технология болып табылады. Бұл қалыңдықта термоэлектрлік аяқтың биіктігі мен еніне қатынасы әдеттегі элемент геометриялары үшін 1:1-ге жақындайды, яғни құрастыру кезінде құрылымдық жүктеме иілу емес, негізінен қысу болып табылады.
Үш фактор экструзияны осы қалыңдық режиміне мүмкіндік беретін процесс етеді.
Бөліну сезімталдығының төмендеуі
Аймақтық балқытылған Bi₂Te₃ базальды жазықтықта оңай бөлінеді. Вафлиді шамамен 0,5 мм-ден төмен жұқартқанда, тіпті шағын өңдеу кернеулері де бүкіл элемент бойынша таралатын ыдырау жарықтарын тудыруы мүмкін. Экструзия процесі жарықшақтардың таралуын бұрмалайтын бұрыс бағдарланған дәндер мен төмен бұрышты шекараларды енгізу арқылы осы бөліну жолын бұзады. Нәтиже – кесу, жинау және орнату және дәнекерлеудің апатты сынусыз механикалық теріс пайдалануына төзе алатын материал.
Тұрақты текшелерге арналған басқарылатын текстура
Көп элементті TEC модульдерінде әрбір аяқтың дерлік бірдей электрлік және жылулық сипаттамалары болуы керек. Текстураның бағыты элементтен элементке өзгерсе, модульдің салқындату өнімділігі болжау мүмкін емес болады. Экструзия ұзындығы бойынша біркелкі текстурасы бар құймалар шығарады, бұл бір құйма ішіндегі әртүрлі позициялардан кесілген элементтердің дәйекті қасиеттерді көрсетуін қамтамасыз етеді. Бұл консистенция жүздеген элементтер жылулық тепе-теңдікте жұмыс істеуі керек көп сатылы TEC конфигурацияларында өте маңызды.
Өңдеу жабдығының үйлесімділігі
Экструдталған материалдың механикалық беріктігі төменгі ағынды жабдықты таңдауға да әсер етеді. Материал үгілуге төзімді болғандықтан, өндірушілер вафлилеу және кесу кезінде жоғары беру жылдамдығын пайдалана алады, бұл өңдеу уақыты мен құнын азайтады. Сол сияқты, автоматтандырылған таңдау және орналастыру жүйелері сыну қаупі төмен жұқа элементтерді өңдей алады, бұл жоғары өнімді құрастыру желілеріне мүмкіндік береді.
Экструдталған термоэлектрлік материалдарды қажет ететін қолданбалар
Экструзияның техникалық артықшылықтары жұқа, сенімді термоэлектрлік элементтер маңызды болып табылатын бірнеше қолдану салаларында нақты артықшылықтарға айналады.
Оптикалық байланыс және лазерлік диодты салқындату
Оптикалық қабылдағыштар мен лазерлік диодтар температураға өте сезімтал. Толқын ұзындығының ауытқуы, шығыс қуатының төмендеуі және тездетілген деградацияның бәрі жылуды бақылаудың жеткіліксіздігінен туындайды. 5G оптикалық модульдерінде, мысалы, термоэлектрлік салқындатқыштар миллиметрмен өлшенетін пакеттерге қонған кезде лазер чиптерінің температурасын қатаң рұқсат етілген шегінде ұстауы керек.
0,2 мм жұқа чип мүмкіндігі бұл талапты тікелей қолдайды. Ыстық экструдталған Bi₂Te₃ негізіндегі термоэлектрлік материалдар байланыс, лазер және инфрақызыл жүйелерге біріктіру мүмкіндігі бар тиімді фотоникалық чиптің температурасын бақылауды көрсететін оптикалық модуль қолданбаларында расталды. Материалдың жоғары қысу беріктігі термоэлектрлік аяқтардың қабылдағыш өндірісінде қолданылатын дәнекерлеу және құрастыру процестерінен аман қалуын қамтамасыз етеді, мұнда термиялық кеңею сәйкессіздігі әлсіз материалдарды сындырады.
Көп сатылы ТЭК құрылымдары
Көп сатылы термоэлектрлік салқындатқыштар бір саты жете алмайтын температура дифференциалына қол жеткізу үшін термоэлектрлік элементтердің бірнеше қабаттарын жинайды. Әрбір қосымша кезең жылу айдау қуатын және қол жеткізілетін ΔT деңгейін арттырады, сонымен қатар жаңа механикалық қиындықтарды енгізеді. Жоғары сатылардағы элементтер жұқа болуы керек және олар төменгі сатылардағы элементтермен өнімділік сәйкестігін сақтауы керек.
Экструзия технологиясы шамамен 140 К-ге дейінгі температурада жұмыс істейтін қатты денелі көп сатылы салқындатқыштар үшін термоэлектрлік аяқтарды жасау үшін арнайы қолданылған. Экструдталған материалдың механикалық қасиеттері, әсіресе тығыз оралған көп қабатты құрылымдарды құрастыру кезінде оның сынуға төзімділігі - бұл каскадты конструкцияларды жасауға мүмкіндік беретін нәрсе.
Медициналық және зертханалық температураны бақылау
Термоэлектрлік салқындатқыштар температураны дәл реттеу маңызды болып табылатын медициналық тоңазытқыш жүйелерінде, зертханалық аспаптарда және зерттеу жабдықтарында кеңінен қолданылады. Қолданбалар диагностикалық құрылғылардағы реагент тұрақтылығын сақтаудан аналитикалық құралдардағы үлгі температурасын бақылауға дейін.
Бұл параметрлерде термоэлектрлік материал термиялық өнімділікті және ұзақ мерзімді сенімділікті қамтамасыз етуі керек. Экструдталған Bi₂Te₃-Sb₂Te₃ материалдары қажетті комбинацияны ұсынады: аймақта балқытылған материалмен салыстырылатын бөлме температурасына жақын термоэлектрлік өнімділік, мыңдаған термиялық циклдар ішінде тұрақты жұмысты қамтамасыз ететін механикалық төзімділік.
Өнеркәсіптік және жартылай өткізгіш жылуды басқару
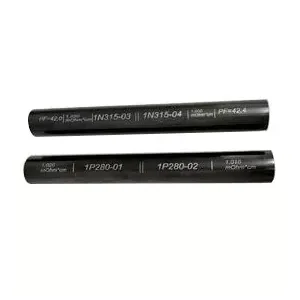
Үлкен диаметрлі экструдталған құймалар — диаметрі 35 мм дейін және ұзындығы 120 мм немесе 240 мм қол жетімді — үлкен салқындату элементтері қажет болатын өнеркәсіптік TEC өндірісіне қызмет етеді. Қолданбаларға жартылай өткізгіш жабдықтарда, электронды салқындату жүйелерінде және өнеркәсіптік температураны бақылау құрылғыларында локализацияланған жылуды басқару кіреді. Экструзияны өңдеудің ауқымдылығы өндірушілерге бір кристалды өсіру әдістерімен практикалық болмайтын көлемде құйма өндіруге мүмкіндік береді.
Құймадан модульге дейін: өндірістік мүмкіндік және сапаны бақылау
Экструдталған термоэлектрлік материалдарды өндіру материалды дайындауды, экструзияны өңдеуді, элементтерді дайындауды және модульді құрастыруды қамтитын кешенді өндіріс тәсілін қажет етеді. Экструдталған материалдарға өнімділік артықшылықтарын беретін микроқұрылымдық сипаттамаларды сақтау үшін әрбір кезеңді бақылау қажет.
Материалды дайындау және экструзия
Процесс Bi₂Te₃-Sb₂Te₃ қатты ерітінді композицияларын дайындаудан, қажетті тасымалдаушы түрі мен концентрациясына жету үшін стехиометрия мен қоспа деңгейлерін мұқият бақылаумен басталады. Содан кейін дайындалған материал бақыланатын температура мен деформация жылдамдығы жағдайында біріктіріледі және экструдтеледі. Экструзия параметрлері — температура, жылдамдық және қысқарту коэффициенті — дән өлшемін, текстураның қарқындылығын және ақау тығыздығын анықтайды, олардың барлығы термоэлектрлік және механикалық қасиеттерге әсер етеді.
Элементтерді өңдеу және құрастыру
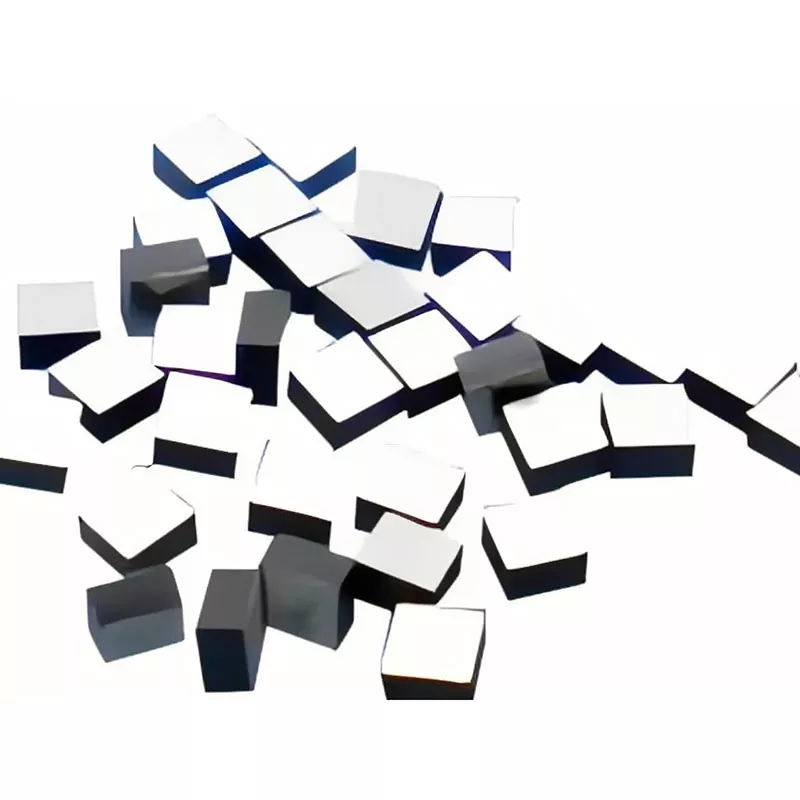
Экструзиядан кейін құйма вафлилеу, текшелеу және бетті дайындау арқылы термоэлектрлік элементтерге өңделеді. Экструдталған материалдың жоғары механикалық беріктігі 0,2 мм-ге дейін агрессивті жіңішкеруге және жоғары өнімділікпен дәл кесуге мүмкіндік береді. Содан кейін элементтер металдандырылады, дәнекерленеді және модульдерге жиналады. Сапаны тексеру өлшемді тексеруді, электрлік қасиеттерді өлшеуді және жылу өнімділігін тексеруді қамтиды.
Өндірістік жабдық
Экструдталған термоэлектрлік материалдар мен модульдердің толық өндірістік желісі мыналарды қамтиды:
- Қалай құю пеші: Элемент ұштарын дәнекерлеуге арналған
- Дірілдейтін бұралмалы қалып машинасы: Элементтерді дәл орналастыру үшін
- Дәнекерлеу машинасы: электр тогын қосу үшін
- Пеш: Кептіру және термиялық өңдеуге арналған
- Бөлгіш машина: Жабысқақ жағуға арналған
- Автоматты пломбалау машинасы: модульді инкапсуляциялау үшін
- Кесу машинасы: вафлиге және текшелерге арналған
- Қатығу машинасы: дәнекерлеу қосылысын қалыптастыруға арналған
- Reflow дәнекерлеу жабдығы: Жоғары сенімді дәнекерлеуге арналған
- Толық автоматты басып шығару машинасы: Метализация үлгілері үшін
Жиі қойылатын сұрақтар
Термоэлектрлік материалдар үшін аймақтық балқытуға қарағанда экструзияның негізгі артықшылығы неде?
Экструзия аймақта балқытылған монокристалдардан жоғары механикалық беріктік беретін тығыз, ұсақ түйіршікті құрылымды құрылымды шығарады. Бұл беріктік артықшылығы аймақта балқытылған материалмен бәсекеге қабілетті термоэлектрлік өнімділікті сақтай отырып, кесу, жұқару немесе жинау кезінде сынусыз 0,2 мм-ге дейін жұқа өлшемдерге өңдеуге мүмкіндік береді.
Экструдталған термоэлектрлік материалдар монокристалдардың термоэлектрлік көрсеткіштеріне сәйкес келе ала ма?
Иә. Бақыланатын құрылымды бағдарлау және дәнді тазарту арқылы экструдталған Bi₂Te₃ негізіндегі материалдар аймақта балқытылған үлгілермен салыстырылатын тасымалдаушы қозғалғыштығы мен қуат факторларына қол жеткізеді. Ұсақ түйіршікті құрылым сонымен қатар тордың жылу өткізгіштігін төмендететін қосымша фонон шашырауын енгізеді, бұл жалпы еңбек көрсеткішін жақсартуы мүмкін.
Экструдталған құймалардан қандай жоңқа қалыңдығын сенімді түрде алуға болады?
Экструдталған Bi₂Te₃-Sb₂Te₃ материалдар қалыңдығы 0,2 мм-ге дейін термоэлектрлік чиптерді дайындауды қолдайды. Бұл мүмкіндік материалдың қысу күші (54–66 МПа) және ығысу беріктігі (16–21 МПа) арқылы іске асады, бұл өте жұқа өңдеу және автоматтандырылған құрастыру үшін жеткілікті құрылымдық тұтастықты қамтамасыз етеді.
Экструдталған материалдар көп сатылы TEC конфигурациялары үшін жарамды ма?
Мүлдем. Көп сатылы ТЭЦ көптеген элементтерде тұрақты өнімділікті және жинақтау кезінде механикалық төзімділікті талап етеді. Экструдталған материалдардың біркелкі құрылымы мен жоғары механикалық беріктігі оларды осы қолданбаларға өте қолайлы етеді, ал экструзия технологиясы ~140 К-ге дейінгі температурада жұмыс істейтін көп сатылы салқындатқыштар үшін аяқтарды жасау үшін арнайы қолданылған.
Экструдталған термоэлектрлік материалдар үшін қандай құйма өлшемдері бар?
Стандартты экструдталған құйма өлшемдеріне ұзындығы 120 мм және 240 мм, диаметрі 25 мм, 30 мм және 35 мм кіреді. Бұл өлшемдер micro-TEC элементтерінің өндірісін де, үлкенірек өнеркәсіптік салқындату компоненттерін де қолдайды.
Экструдталған термоэлектрлік материалдар сіздің TEC өндіріс өнімділігін қалай жақсарта алатынын және құрылғының жұқа архитектурасын қалай қосатынын зерттеуге дайынсыз ба?
Бізбен хабарласыңы